


Na usinagem convencional de torno de rolo, os operadores dependem fortemente de medições manuais, ajustes de volante e leituras analógicas para controlar a profundidade de corte, a taxa de avanço e as dimensões da peça. Cada uma dessas etapas introduz uma fonte potencial de erro humano. A leitura incorreta de um mostrador graduado em meia marca de graduação — uma diferença tão pequena quanto 0,02 mm — pode deixar uma peça de rolo inteira fora da tolerância, resultando em retrabalho caro ou em sucata total. A fadiga acumulada durante longos turnos de produção degrada ainda mais a precisão do operador, pois a concentração necessária para ler e responder consistentemente ao feedback analógico diminui com o tempo. Em indústrias como fabricação de papel, processamento de aço, impressão e produção têxtil, onde a geometria da superfície do rolo determina diretamente a qualidade do produto final, essas inconsistências dimensionais induzidas pelo homem se traduzem em defeitos de campo, reclamações de clientes e perdas financeiras significativas.
O torno flexível de rolo com display digital de alto desempenho foi projetado especificamente para resolver essas vulnerabilidades. Ao substituir os mostradores analógicos e a estimativa manual por leituras digitais em tempo real, armazenamento de parâmetros programáveis e controle de feedback automatizado, esta classe de máquina muda fundamentalmente o papel do operador de executor de medição ativo para supervisor de processo — reduzindo drasticamente a frequência e a magnitude dos erros humanos sem exigir o investimento de capital de um centro de usinagem CNC totalmente automatizado.
Um torno de rolo com display digital combina a robustez estrutural de um torno de rolo para serviço pesado com um sistema de leitura digital integrado (DRO) e, em modelos de especificações mais altas, uma interface de controle programável que controla o movimento do eixo, a velocidade do fuso e as taxas de avanço. O termo "flexível" refere-se à capacidade da máquina de acomodar uma ampla variedade de diâmetros de rolo, comprimentos e materiais - desde pequenos cilindros de impressão medindo 100 mm de diâmetro até grandes rolos de fábrica de papel excedendo 1.500 mm - dentro da mesma plataforma da máquina, muitas vezes por meio de posicionamento ajustável do cabeçote móvel, sistemas de ferramentas intercambiáveis e faixas de velocidade de fuso variáveis.
"Alto desempenho" descreve a combinação de rigidez do fuso, potência de corte, estabilidade térmica e precisão de medição digital que, juntos, permitem que a máquina mantenha tolerâncias dimensionais restritas em longos passes de corte contínuos. As operações de torno de laminação frequentemente envolvem passagens de remoção de material de vários metros de comprimento ao longo de superfícies de aço endurecido, ferro fundido, revestidas de borracha ou compostas - condições que testam tanto a integridade estrutural da máquina quanto a consistência do circuito de feedback do sistema de controle. Máquinas de alto desempenho atendem a essas demandas por meio de construção de base reforçada, codificadores lineares de alta resolução e sistemas de medição com compensação de temperatura.
O digital readout system is the centerpiece technology through which a digital display roll lathe reduces human error. Linear encoders — either optical glass scale or magnetic strip type — are mounted along the X-axis (cross slide) and Z-axis (carriage) of the lathe. These encoders detect actual slide position with resolutions typically ranging from 0.001 mm down to 0.0001 mm on precision models, and transmit this data continuously to the DRO display panel mounted at the operator's eye level.
Uma das fontes de erro mais insidiosas na operação do torno analógico é a paralaxe – a aparente mudança na posição do ponteiro do mostrador quando a linha de visão do operador não é perfeitamente perpendicular à face do mostrador. Estudos de ambientes de usinagem de precisão documentaram erros de paralaxe de até 0,03 mm em mostradores de volante padrão vistos de posições normais de pé. O display digital elimina totalmente a paralaxe, apresentando um valor numérico absoluto que é lido de forma idêntica, independentemente do ângulo de visão do operador, da altura da cabeça ou da distância do painel. Esta única alteração elimina uma fonte de erro que afeta cada ajuste de eixo feito durante um turno de produção.
Os modernos sistemas DRO em tornos de rolos flexíveis oferecem modos de posicionamento absoluto e incremental, comutáveis com o toque de um botão. Não modo absoluto, todas as coordenadas exibidas são referenciadas a um ponto de referência fixo — normalmente a face do rolo ou um ombro de referência — estabelecido no início da operação. No modo incremental, o display zera em qualquer posição definida pelo operador, mostrando apenas a distância percorrida daquele ponto de referência. A capacidade de alternar entre esses modos sem cálculo matemático evita os erros aritméticos acumulados que ocorrem quando os operadores rastreiam manualmente vários movimentos incrementais sequenciais em máquinas analógicas, onde um único erro de adição se propaga por todas as etapas de posicionamento subsequentes.
Além da exibição de posição em tempo real, os tornos de rolo com display digital flexível de alta especificação incorporam sistemas de memória de parâmetros que permitem que programas de usinagem completos - incluindo diâmetros alvo em múltiplas posições ao longo do comprimento do rolo, taxas de avanço, velocidades do fuso e profundidades de passe de acabamento - sejam armazenados, recuperados e executados por qualquer operador sem depender de nível de habilidade ou experiência individual.
Esse recurso resolve um dos problemas de consistência de qualidade mais persistentes na usinagem de rolos: a variação entre operadores. Quando um operador experiente configura uma passagem de retificação de rolo com base em sensações, hábitos e regras pessoais desenvolvidas ao longo dos anos, replicar essa configuração com um colega menos experiente introduz uma variabilidade substancial. Com o armazenamento digital de parâmetros, os parâmetros comprovados do primeiro operador tornam-se um programa validado que qualquer operador subsequente pode recuperar e executar com configurações idênticas, independentemente do seu nível de experiência individual. O resultado é que a qualidade da peça se torna uma função do programa e não da pessoa – uma mudança fundamental na filosofia de garantia de qualidade.
Muitos tornos de rolo com display digital implementam um valor alvo com função de aviso sonoro ou visual. O operador insere a dimensão final do alvo para um determinado corte e o sistema DRO monitora a leitura da posição ao vivo em relação a esse alvo. À medida que a ferramenta se aproxima dentro de uma proximidade programada — por exemplo, 0,05 mm do diâmetro final — o sistema ativa um indicador de aviso, alertando o operador para diminuir a taxa de avanço e se preparar para parar. Isso evita o erro comum de ultrapassar o diâmetro alvo durante a alimentação manual desatenta ou cansada, que em um torno de rolo não pode ser corrigido sem remontar e recortar a partir de um diâmetro maior.
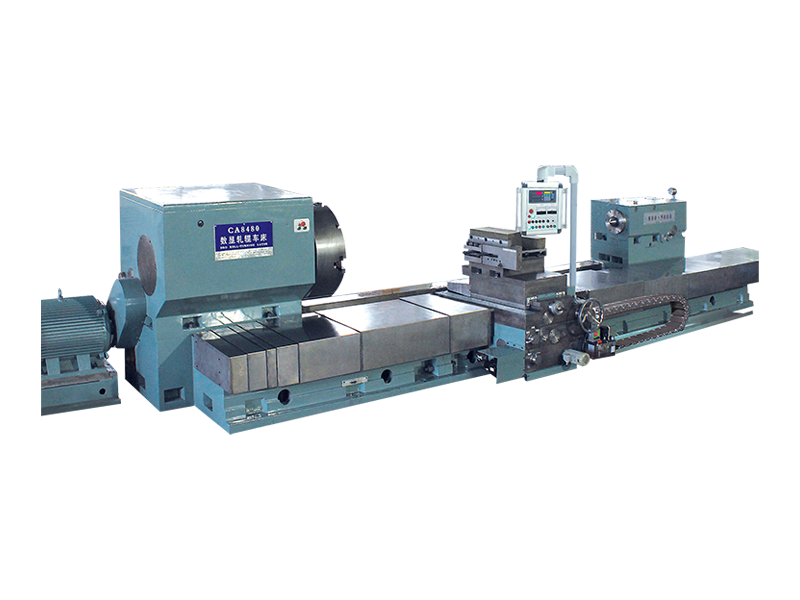
Os tornos de rolo com display digital estão disponíveis em diversas configurações com níveis progressivamente mais altos de automação e capacidade de redução de erros. A tabela abaixo compara os principais recursos nas configurações padrão, aprimoradas e de alto desempenho para ajudar os compradores a identificar o nível de especificação correto para seus requisitos de produção.
| Recurso | DRO padrão | DRO aprimorado | Alto desempenho |
| Resolução de exibição | 0,001mm | 0,001mm | 0,0001mm |
| Armazenamento de parâmetros | Nenhum | Até 50 programas | Ilimitado (USB/rede) |
| Função de aviso de alvo | No | Alerta sonoro | Parada de alimentação automática audível |
| Tipo de codificador | Tira magnética | Escala de vidro óptico | Compensação térmica óptica |
| Controle de velocidade do fuso | Caixa de velocidades manual | Inversor de frequência variável | Servocontrolado com CSS |
| Saída de dados | Nenhum | Exportação USB | Link de rede/MES em tempo real |
Tornos de rolo com display digital de alto desempenho equipados com acionamentos de fuso servo-controlados podem implementar Velocidade de Superfície Constante (CSS) — uma função que ajusta automaticamente a rotação do fuso à medida que a ferramenta de corte se move radialmente para dentro ou para fora durante as operações de faceamento para manter uma velocidade de corte consistente na ponta da ferramenta, independentemente do diâmetro instantâneo da peça. Em um torno de rolo onde o operador seleciona manualmente uma velocidade fixa do fuso, a velocidade real de corte na ponta da ferramenta muda conforme o diâmetro varia, causando formação inconsistente de cavacos, variação do acabamento superficial e desgaste imprevisível da ferramenta. Essas variações exigem que o operador faça julgamentos de compensação contínuos – uma tarefa cognitivamente exigente que introduz erros humanos adicionais, especialmente durante longos perfis de rolos multidiâmetros.
O controle CSS remove totalmente essa carga cognitiva, automatizando a resposta da velocidade do fuso. O operador simplesmente insere a velocidade alvo da superfície em metros por minuto para o material da peça que está sendo cortada, e o sistema de controle lida com todos os ajustes de RPM de forma transparente. O resultado é um acabamento superficial consistente em todo o perfil do rolo, vida útil da ferramenta previsível e repetível e uma eliminação completa de erros de ajuste do operador relacionados à velocidade da superfície.
Além das especificações técnicas, o fluxo de trabalho prático do dia a dia de operação de um torno de rolo com display digital flexível e de alto desempenho é estruturado para minimizar a carga cognitiva colocada no operador durante ciclos de produção repetitivos. A redução de erros é alcançada não apenas por meio de um melhor hardware de medição, mas também por meio de um design de interface inteligente que orienta os operadores em cada etapa do processo.
Os fabricantes que fizeram a transição de tornos analógicos convencionais para máquinas flexíveis com display digital de alto desempenho relatam consistentemente reduções mensuráveis nas taxas de rejeição dimensional. As melhorias documentadas típicas incluem reduções nas rejeições de diâmetro fora da tolerância de 60 a 80 por cento em comparação com as linhas de base pré-conversão, reduções nas não conformidades de acabamento superficial de 40 a 60 por cento atribuíveis ao controle CSS e gerenciamento consistente da taxa de avanço, e reduções em erros de primeira peça relacionados à configuração de mais de 70 por cento por meio de sequências de configuração guiadas e recuperação de programa armazenado.
Ose improvements translate directly into reduced material scrap costs, lower rework labor hours, shorter delivery lead times, and improved customer satisfaction scores — all from a machine investment that typically costs a fraction of an equivalent full-CNC turning center. For roll machining operations where workpiece diameters, lengths, and materials vary frequently, the flexibility of the digital display roll lathe platform — quickly reprogrammable for each new roll specification without lengthy CNC program editing — provides additional productivity advantages that further strengthen the return on investment case for transitioning from traditional analog equipment.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Nº 99 Tiantong Road, cidade de Nantong, província de Jiangsu.
Cena de fábrica
Copyright@ Máquina-ferramenta resistente Co. de Jiangsu Dingshun, Ltd. Todos os direitos reservados.


