


Usinagem por Controle Numérico Computadorizado (CNC) na indústria pesada refere-se à operação automatizada e orientada por programa de máquinas-ferramentas de grande escala projetadas para cortar, moldar, perfurar, furar ou retificar materiais que são significativamente maiores, mais pesados e mais duros do que aqueles processados na fabricação em geral. Embora o princípio fundamental do CNC – usar instruções digitais pré-programadas para controlar o movimento da ferramenta com alta precisão – seja o mesmo em todas as escalas, as máquinas CNC da indústria pesada operam em um ambiente físico fundamentalmente diferente. Eles devem lidar com peças que podem pesar dezenas ou centenas de toneladas, abranger vários metros de comprimento e ser feitas de materiais como aço estrutural, ferro fundido, ligas de titânio, superligas de níquel ou aços para ferramentas endurecidos. As próprias máquinas são correspondentemente maciças, com bases de máquinas que podem estender-se por 20 metros ou mais, motores de eixo com potência nominal de centenas de quilowatts e estruturas estruturais projetadas para manter a precisão dimensional sob as enormes forças de corte geradas durante a remoção de metal em taxas industriais.
As indústrias que dependem da usinagem CNC pesada incluem aeroespacial, construção naval, geração de energia, fabricação de equipamentos de mineração, petróleo e gás, ferrovia e produção de equipamentos de construção pesada. Em cada um desses setores, os componentes usinados — eixos de turbinas, hélices marítimas, flanges de vasos de pressão, cubos de turbinas eólicas, estruturas de locomotivas — são peças críticas para a segurança, onde a precisão dimensional determina diretamente o desempenho operacional e a integridade estrutural. A tecnologia CNC torna possível atingir as tolerâncias rigorosas que essas peças exigem, ao mesmo tempo em que gerencia a escala e os desafios de materiais que tornariam a usinagem manual impraticável ou impossível.
A indústria pesada utiliza diversas categorias distintas de máquinas CNC, cada uma otimizada para uma combinação específica de tamanho da peça, geometria e operação de usinagem necessária. Compreender qual tipo de máquina se aplica a qual tarefa é essencial para engenheiros de produção que especificam equipamentos para instalações de fabricação pesada.
As mandriladoras estão entre as máquinas CNC mais importantes da indústria pesada. As mandriladoras horizontais (HBMs) posicionam um fuso rotativo horizontalmente e o alimentam em uma peça estacionária ou montada em mesa, tornando-as ideais para usinagem de furos, grandes superfícies planas e recursos complexos em componentes semelhantes a caixas, como caixas de engrenagens, coletores hidráulicos e corpos de máquinas-ferramenta. Os HBMs de piso e de mesa podem acomodar peças medindo vários metros em cada dimensão e pesando muitas toneladas, com a peça montada em uma mesa rotativa que permite que todas as faces sejam usinadas em uma única configuração. As mandriladoras verticais - também chamadas de tornos de torre vertical (VTLs) em sua configuração de torneamento - montam a peça horizontalmente em uma grande placa frontal rotativa e trazem a ferramenta de corte para baixo, tornando-as ideais para anéis, flanges, rodas e componentes circulares de grande diâmetro que seriam difíceis de equilibrar em um torno horizontal convencional.
As fresadoras CNC do tipo pórtico apresentam uma estrutura de ponte que abrange uma ampla base da máquina, com uma ou mais cabeças de fresagem montadas no trilho transversal da ponte. A peça de trabalho fica na base e permanece estacionária enquanto a ponte se desloca ao longo do comprimento da máquina, ou a ponte é fixa e a base se desloca abaixo dela. Esta configuração é particularmente adequada para usinar grandes superfícies planas ou perfiladas em componentes longos e pesados — estruturas de aço, bases de moldes para grandes moldes de injeção de plástico, nervuras de asas de aeronaves e seções de cascos de navios. As máquinas pórtico multicabeças podem realizar simultaneamente operações de desbaste e acabamento em diferentes áreas da mesma peça, reduzindo drasticamente o tempo de ciclo em peças grandes. Algumas máquinas de pórtico para serviço pesado têm larguras de base superiores a 5 metros e comprimentos superiores a 30 metros, com capacidade de remover centenas de quilogramas de material por hora.
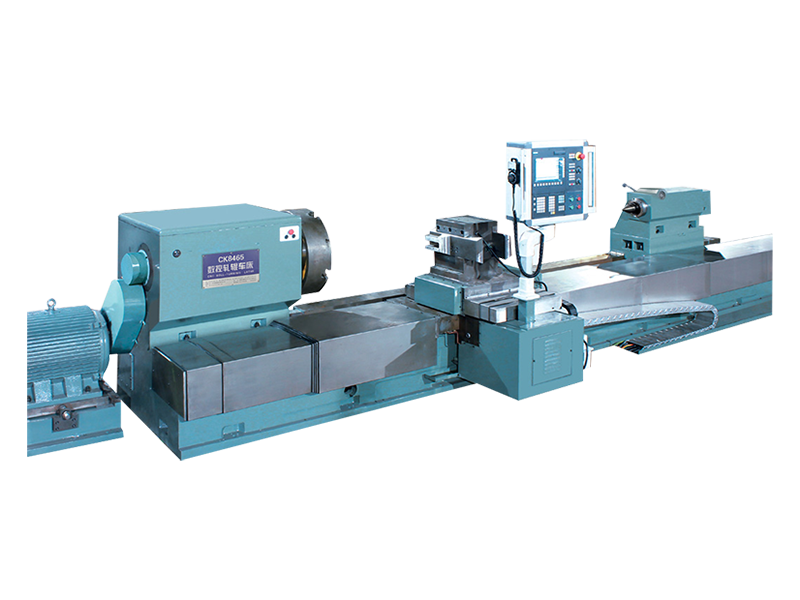
Tornos CNC pesados e centros de torneamento lidam com a usinagem rotacional de grandes componentes cilíndricos – eixos, rolos, fusos, cilindros e anéis de grande diâmetro. Essas máquinas apresentam cabeçotes robustos, bases resistentes com guias endurecidas e retificadas e contrapontos capazes de suportar eixos que podem ter 10 metros ou mais de comprimento e pesar dezenas de toneladas. Os modernos centros de torneamento CNC pesados incorporam ferramentas ativas – ferramentas de corte rotativas montadas na torre – que permitem que operações de fresamento, furação e rosqueamento sejam realizadas no componente de torneamento sem removê-lo da máquina, permitindo a usinagem completa em uma única configuração. Nas indústrias de aço e papel, máquinas de retificação e torneamento de rolos de trabalho que são variantes especializadas de tornos pesados são usadas para restaurar a geometria da superfície do rolo após o desgaste.
A perfuração profunda é um processo de usinagem especializado usado para produzir furos longos, retos e precisos em componentes como canos de armas, cilindros hidráulicos, tubos de vasos de pressão e canais de resfriamento de moldes de injeção. As máquinas CNC para perfuração de furos profundos usam ferramentas especializadas – sejam brocas tipo canhão ou sistemas BTA (Boring and Trepanning Association) – que incorporam canais internos de refrigeração para liberar os cavacos continuamente da zona de corte, evitando o empacotamento de cavacos e a quebra da ferramenta em furos que podem ter 50 ou mais diâmetros de profundidade. O controle CNC da taxa de avanço, velocidade do fuso e pressão do refrigerante é fundamental para manter a retilineidade do furo e o acabamento superficial em toda a profundidade do furo. Na indústria pesada, essas máquinas podem fazer furos em peças forjadas e fundidas pesando várias toneladas, com diâmetros de furo variando de 20 mm a várias centenas de milímetros.
A retificação de precisão de componentes grandes é realizada em retificadoras cilíndricas CNC, retificadoras de superfície e retificadoras internas dimensionadas para aplicações na indústria pesada. Grandes retificadoras cilíndricas CNC são usadas para retificar eixos, rolos e fusos até as tolerâncias finais de acabamento dimensional e superficial após o torneamento, alcançando circularidade e cilindricidade dentro de mícrons em componentes que podem ter vários metros de comprimento. As retificadoras de superfície CNC com mandris magnéticos medindo vários metros quadrados são usadas para retificar superfícies de referência planas em bases de máquinas-ferramenta, grandes conjuntos de matrizes e componentes estruturais onde é necessária planicidade de alguns micrômetros. Essas máquinas usam CNC para controlar o dressamento do rebolo, os incrementos de avanço e as passagens de centelhamento com uma precisão que a retificação manual não consegue alcançar com segurança em peças grandes.
As máquinas CNC da indústria pesada devem oferecer um conjunto específico de capacidades técnicas que as diferenciem dos centros de usinagem de produção padrão. Estas capacidades determinam diretamente a qualidade e a viabilidade económica das peças que produzem.
Diferentes indústrias pesadas impõem exigências distintas à capacidade de usinagem CNC, e a compreensão desses requisitos específicos do setor ajuda a esclarecer por que as máquinas CNC pesadas são indispensáveis em todo o cenário industrial.
| Setor Industrial | Componentes Típicos | Tipos primários de máquinas CNC | Requisitos principais |
| Geração de energia | Eixos de turbina, carcaças, impulsores | Tornos pesados, fresas de 5 eixos | Tolerâncias restritas, usinagem de superligas |
| Construção naval | Hélices, lemes, virabrequins | VTLs, mandriladoras horizontais | Grande diâmetro, bronze/inox |
| Equipamento de mineração | Estruturas do britador, camisas do moinho, engrenagens | Moinhos de pórtico, mandriladoras | Fundições pesadas, aços resistentes ao desgaste |
| Petróleo e Gás | Componentes BOP, corpos de válvulas, flanges | Brocas profundas, centros de torneamento | Superfícies de vedação de alta pressão, Inconel |
| Energia Eólica | Cubos, eixos principais, engrenagens de anel | VTLs, fresagem de engrenagens, retificação | Diâmetro grande, vida útil crítica à fadiga |
Muitos componentes da indústria pesada têm geometrias tridimensionais complexas que não podem ser totalmente usinadas em máquinas convencionais de 3 eixos sem múltiplas configurações e reposicionamentos, cada um dos quais introduz erros potenciais de alinhamento. A usinagem CNC de cinco eixos — onde a ferramenta de corte pode ser inclinada e girada em relação à peça de trabalho, além dos eixos lineares X, Y e Z padrão — aborda esse desafio permitindo que superfícies com contornos complexos sejam usinadas em uma única configuração com controle contínuo de orientação da ferramenta. Na indústria pesada, a capacidade de 5 eixos é particularmente valiosa para usinar perfis de pás de turbinas, superfícies de pás de hélices, grandes componentes estruturais aeroespaciais e cavidades de matrizes com rebaixos profundos ou paredes íngremes.
Os centros de usinagem pesados de 5 eixos combinam a massa estrutural necessária para cortes rígidos e pesados com a flexibilidade geométrica do movimento completo de 5 eixos, normalmente obtido através de cabeças de fuso giratórias (rotação dos eixos A e B) combinadas com uma mesa rotativa (eixo C). O controlador CNC deve coordenar simultaneamente todos os cinco eixos em tempo real – um desafio computacional e de controle que os modernos sistemas CNC de alto desempenho enfrentam por meio de algoritmos avançados de interpolação e servoacionamentos de alta velocidade.
As modernas máquinas CNC da indústria pesada não são mais equipamentos autônomos, mas sim nós integrados em ambientes de fabricação digital. Os controladores CNC agora se comunicam bidirecionalmente com software CAM, sistemas de programação de produção, plataformas de gerenciamento de qualidade e sistemas ERP empresariais, permitindo um nível de coordenação de produção e visibilidade de dados que transforma a forma como os componentes pesados são fabricados.
As máquinas CNC para a indústria pesada representam algumas das tecnologias de fabricação mais sofisticadas e capazes existentes, combinando a precisão e a repetibilidade do movimento controlado por computador com a resistência estrutural, a potência e a escala necessárias para processar as peças maiores e mais exigentes na produção industrial moderna. Desde fresadoras de pórtico que abrangem toda a extensão de um campo de futebol até máquinas de perfuração profunda que produzem furos de precisão em peças forjadas de várias toneladas, esses sistemas são as ferramentas essenciais que tornam possíveis infraestruturas energéticas, equipamentos de transporte e máquinas industriais em grande escala. À medida que a integração digital se aprofunda e a tecnologia de usinagem continua a avançar, as máquinas CNC da indústria pesada se tornarão cada vez mais capazes, mais conectadas e mais centrais para os processos de produção que sustentam a economia industrial global.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Nº 99 Tiantong Road, cidade de Nantong, província de Jiangsu.
Cena de fábrica
Copyright@ Máquina-ferramenta resistente Co. de Jiangsu Dingshun, Ltd. Todos os direitos reservados.


