


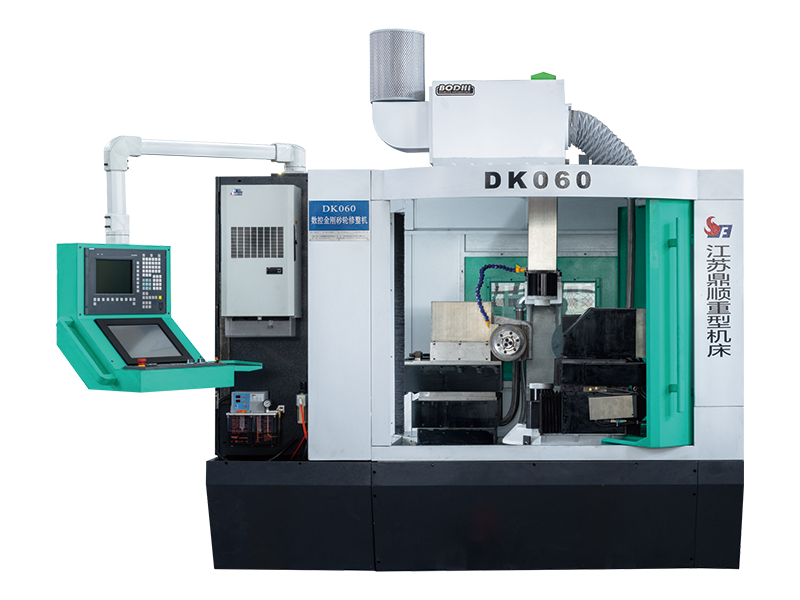
Um moedor de roda de diamante é uma ferramenta ou máquina usada para restaurar o desempenho de corte e a precisão geométrica dos rebolos. Com o tempo, os rebolos ficam carregados com o material da peça, perdem suas arestas de corte afiadas e desenvolvem perfis irregulares. O curativo remove a camada externa desgastada do rebolo, expondo grãos abrasivos frescos e corrigindo o formato do rebolo. O diamante é usado como material de dressagem porque é a substância mais dura conhecida e pode cortar com eficácia os grãos abrasivos do rebolo - sejam esses grãos óxido de alumínio, carboneto de silício ou nitreto cúbico de boro (CBN).
O processo de curativo serve a dois propósitos distintos: truing e curativo. Truing restaura a forma geométrica do rebolo – tornando-o perfeitamente redondo e garantindo que o perfil da face esteja correto para a operação de retificação pretendida. O dressamento abre a estrutura da superfície do disco, criando a porosidade e a nitidez necessárias para uma ação de corte eficaz. Ambas as funções são frequentemente executadas simultaneamente com uma retificadora diamantada, dependendo do tipo de ferramenta e da configuração da máquina em uso.
As ferramentas e retificadoras diamantadas vêm em diversas configurações distintas, cada uma adequada para tipos específicos de rebolos, configurações de máquinas e requisitos de produção. Compreender as diferenças entre eles é o primeiro passo para selecionar a solução certa para sua operação de retificação.
O dressador de diamante de ponta única é o tipo mais tradicional e amplamente utilizado. Consiste em um único diamante natural ou sintético montado na ponta de uma haste de aço. O operador atravessa o dressador ao longo da face do rebolo rotativo a uma taxa de avanço e profundidade controladas. Os dressadores de ponta única são altamente eficazes para retificar e dressar rebolos de face reta usados em retificação de superfície, cilíndrica e sem centro. Sua principal vantagem é a simplicidade: eles são baratos, fáceis de usar e podem ser reafiados girando levemente a haste para expor uma face de diamante nova. No entanto, eles se desgastam de forma relativamente rápida ao retificar rebolos mais duros, como CBN ou rebolos diamantados.
Os dressadores de diamante multiponto contêm múltiplas pequenas partículas de diamante distribuídas pela área da ponta, em vez de uma única pedra grande. Isso distribui a carga de dressagem por vários pontos de contato, resultando em maior vida útil da ferramenta e um acabamento superficial mais consistente no rebolo dressado. Eles são particularmente adequados para ambientes de alta produção onde a frequência de dressagem é alta e a topografia consistente do rebolo é crítica. Os dressadores multiponto produzem uma textura de superfície ligeiramente diferente em comparação com ferramentas de ponto único – normalmente uma superfície de corte mais fina e uniforme – o que pode ser vantajoso ao retificar componentes que exigem baixa rugosidade superficial.
Os dressadores diamantados rotativos, também conhecidos como rolos dressadores diamantados ou discos dressadores rotativos, usam um disco rotativo ou rolo impregnado com partículas de diamante para condicionar o rebolo. O rolo dressador é acionado por um motor separado ou pelo contato com o próprio rebolo (uma configuração chamada dressagem por esmagamento). Os dressadores rotativos são altamente eficientes e capazes de reproduzir perfis complexos na face do rebolo com excelente repetibilidade. Eles são a escolha preferida em retificadoras CNC onde os ciclos de dressagem automatizados são programados e a precisão do perfil é fundamental. A compensação é o custo: os dressadores de diamante rotativos são significativamente mais caros do que os tipos estacionários, embora ofereçam um custo por dressador muito mais baixo em longas tiragens de produção.
Os blocos e bastões de dressagem diamantados são usados principalmente para dressar rebolos superabrasivos - especificamente CBN e rebolos diamantados - onde as ferramentas convencionais de dressagem são ineficazes. Essas ferramentas consistem em um bloco colado de material abrasivo mais macio, como óxido de alumínio branco ou carboneto de silício, incorporado com finas partículas de diamante. Quando pressionados contra um disco superabrasivo giratório, eles removem seletivamente o material de ligação entre os grãos abrasivos, abrindo a estrutura do disco e melhorando a eficiência do corte. Eles são comumente usados em retificação de ferramentas e fresas, retificação de superfície de precisão e qualquer aplicação onde o desempenho do rebolo superabrasivo deva ser restaurado sem alterar significativamente a geometria do rebolo.
Os dressadores diamantados do tipo lâmina e formato são ferramentas especializadas projetadas para dressar rebolos em um perfil personalizado específico. Em vez de recortar uma face plana ou de raio simples, essas ferramentas são moldadas para corresponder ao inverso do perfil desejado da roda e são atravessadas pela face da roda para reproduzir essa forma com precisão. Eles são amplamente utilizados na retificação de engrenagens, retificação de roscas e na produção de componentes com perfis transversais complexos. Os segmentos ou lâminas diamantadas são dispostos de acordo com o formato requerido e o desgaste deve ser cuidadosamente monitorado porque qualquer deterioração do perfil do dressador será diretamente transferida para a peça de trabalho.
| Tipo | Melhor para | Capacidade de perfil | Custo relativo |
| Ponto Único | Rodas retas de uso geral | Plano/ângulo simples | Baixo |
| Multiponto | Alta produção e acabamento consistente | Raio plano/moderado | Baixo–Medium |
| Rolo Rotativo | Retificação CNC, perfis complexos | Formulários complexos | Alto |
| Bloquear/Colar | Rodas superabrasivas (CBN/diamante) | Abrindo apenas | Baixo–Medium |
| Forma/Lâmina | Retificação de roscas, engrenagens e perfis | Perfis personalizados | Médio-Alto |
Mesmo com o tipo correto de dressador selecionado, os resultados da dressagem dependem muito de como o processo é executado. Pequenos erros de configuração ou técnica podem produzir um disco que corta mal, gera calor excessivo ou deixa um acabamento superficial ruim nas peças de trabalho. As dicas práticas a seguir cobrem os parâmetros e hábitos mais importantes que separam os resultados de curativos medíocres dos excelentes.
Os dressadores diamantados de ponta única devem ser montados em um leve ângulo - normalmente 10 a 15 graus fora da vertical, inclinados na direção de rotação da roda. Este ângulo garante que a ponta diamantada entre em contato com o rebolo de maneira limpa e evita que o dressador seja arrastado para dentro da face do rebolo, o que causaria lascas e desgaste prematuro. O diamante também deve ser posicionado ligeiramente abaixo da linha central da roda, e não acima dela, para manter uma ação de corte estável. Os dressadores rotativos têm seus próprios requisitos de relação de velocidade especificados pelo fabricante, e o não cumprimento dessas relações resultará em uma superfície de roda muito aberta ou muito envidraçada.
A taxa de avanço transversal do dressador através da face do rebolo controla diretamente a topografia da superfície resultante. Uma taxa de avanço lenta produz uma superfície de rebolo fina e lisa, adequada para desbaste de acabamento, enquanto uma taxa de avanço mais rápida cria uma estrutura mais grosseira e aberta, ideal para remoção agressiva de material. Da mesma forma, a profundidade de corte por passe de dressagem deve ser mantida pequena – normalmente entre 0,01 mm e 0,03 mm por passe – para evitar sobrecarregar o diamante e gerar calor excessivo. Fazer várias passagens leves é quase sempre melhor do que tentar vestir-se pesadamente em uma única passagem.
A dressagem gera calor significativo na zona de contato entre o diamante e o rebolo. Sem refrigeração, esse calor pode rachar a ponta diamantada, danificar a ligação da roda e causar tensões térmicas que levam à quebra prematura da roda. Sempre aplique um fluxo generoso de refrigerante de retificação – fluido solúvel em água ou refrigerante à base de óleo, dependendo do processo – direcionado precisamente ao ponto de contato do dressador. O refrigerante de inundação aplicado lateralmente é muitas vezes insuficiente; um bico de refrigeração dedicado posicionado para atingir o ponto exato de contato fornece proteção térmica e remoção de cavacos muito melhores.
As cômodas de diamante se desgastam com o tempo e uma cômoda gasta produz resultados inconsistentes. Para ferramentas de ponta única, inspecione a ponta diamantada regularmente sob ampliação e gire a haste de 30 a 45 graus quando uma face de desgaste plana se tornar visível. Isto expõe uma nova tecnologia de ponta e restaura o desempenho do curativo. Para dressadores multiponto e rotativos, monitore o número total de dressagens realizadas e compare a qualidade da superfície do rebolo com os bons resultados conhecidos. Quando a dressagem começa a exigir mais passadas para atingir uma nitidez aceitável, é hora de substituir ou recondicionar a ferramenta.
Muitos operadores se vestem apenas quando percebem problemas óbvios – marcas de queimadura, acabamento superficial ruim ou desvio dimensional. Na retificação de precisão, esta abordagem reativa é tarde demais. Estabelecer um cronograma proativo de dressagem com base no número de peças retificadas ou no volume de material removido mantém o rebolo em condições ideais e evita a degradação gradual da qualidade. Para aplicações críticas, como pistas de rolamentos ou componentes aeroespaciais, a retificação após cada lote ou em intervalos fixos de remoção de material é uma prática padrão.
Compreender o que não fazer é tão valioso quanto conhecer as melhores práticas. Os seguintes erros são frequentemente observados em oficinas e levam a resultados ruins de dressagem, vida útil reduzida da ferramenta e rebolos danificados:
Ao evitar essas armadilhas e aplicar as diretrizes práticas descritas acima, os operadores podem prolongar significativamente a vida útil do rebolo e do dressador diamantado, ao mesmo tempo em que produzem consistentemente peças que atendem aos rigorosos requisitos dimensionais e de qualidade de superfície.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Nº 99 Tiantong Road, cidade de Nantong, província de Jiangsu.
Cena de fábrica
Copyright@ Máquina-ferramenta resistente Co. de Jiangsu Dingshun, Ltd. Todos os direitos reservados.


