


A parada de uma fábrica devido a um rolo quebrado custa mais do que apenas o tempo de inatividade. Quando aquele rolo foi programado para recondicionamento, mas o plano de manutenção ficou para trás, a reação em cadeia afeta as operações de fundição, laminação e acabamento. A maioria dos laminadores não carece de trabalhos de manutenção, mas frequentemente carece de um programa claro de manutenção de rolos que alinhe as capacidades do equipamento com as prioridades de produção. Um programa formal muda a questão de "qual rolo falha em seguida" para "qual rolo recebe serviço antes de falhar e quais máquinas executam esse serviço de maneira confiável".
Um programa prático de manutenção de rolos não é uma parede de procedimentos. É uma estrutura de decisão que ajuda uma usina siderúrgica a proteger seus rolos de maior valor, agendar o serviço certo no momento certo e escolher as máquinas-ferramentas que podem realmente restaurar um rolo à tolerância e à condição de superfície pretendidas.
Falhas inesperadas nos rolos são frequentemente um sintoma de uma abordagem informal de manutenção. Se os rolos só forem substituídos quando uma rachadura aparecer ou um defeito superficial for detectado, o moinho absorverá todo o impacto na produção, na qualidade do produto e nos custos de estoque. A alternativa é planejar o desgaste dos rolos, rastreá-lo sistematicamente e fornecer o equipamento necessário para neutralizá-lo antes que interrompa o cronograma de laminação.
Um rolo não é um consumível no mesmo sentido que uma pastilha de corte ou um rolamento. É um componente pesado e de alto valor cuja vida útil depende de vários fatores que interagem: carga de rolamento, velocidade, temperatura, composição do material e qualidade do trabalho de recondicionamento. O planejamento de manutenção realista começa com o rastreamento dessas variáveis para cada rolo crítico na linha. Sem um registro do histórico dos rolos, cada decisão de manutenção é aproximada e as consequências dessa aproximação podem atingir a produção de todo o moinho.
Um exemplo: um rolo de trabalho que não é monitorado de perto pode desenvolver um defeito superficial que ainda é pequeno o suficiente para ser corrigido por uma leve passada de desbaste. Se for detectado tardiamente, o mesmo rolo exigirá muito mais remoção de material, o que encurtará seu diâmetro útil, reduzirá o número de ciclos de recondicionamento restantes e, em última análise, tornará a substituição necessária mais cedo. Um programa de manutenção de rolos executado corretamente muda esse padrão, definindo intervalos de inspeção com base em dados operacionais reais, em vez de um cronograma vago que é facilmente deixado de lado.
A conversão do comportamento de operação até falha para manutenção planejada dá à fábrica uma visão previsível da disponibilidade dos rolos. Em um ambiente de aço pesado, cada troca inesperada de rolo tem um custo que vai além da equipe de manutenção. A paralisação também pode interromper uma linha tandem, atrasar o cronograma de fundição ou exigir reaquecimento adicional das lajes. Com uma programação planejada, esses eventos passam a fazer parte do calendário operacional da fábrica, em vez de emergências que consomem tempo de gestão todas as semanas.
Um programa de som não é copiado de outra planta. Leva em consideração a população de rolos, os padrões de desgaste específicos do laminador, a capacidade de usinagem disponível e as restrições comerciais do produto que está sendo laminado. A estrutura central geralmente inclui quatro elementos: inventário e classificação de rolos, seleção de estratégia de manutenção, inspeção e monitoramento de condições e execução com equipamentos dedicados.
O primeiro passo é saber quais rolos apresentam maior risco. Um rolo pode ser crítico porque afeta diretamente a qualidade da tira, ou porque é o item mais caro do seu grupo, ou porque requer um longo prazo para ser obtido. Comece com uma tabela de classificação baseada no valor e na dificuldade de substituição. Essa matriz simples permite concentrar recursos onde uma falha causaria maiores perdas.
| Classificação | Gravidade do desgaste | Custo de substituição | Abordagem de manutenção recomendada |
|---|---|---|---|
| Rolagem crítica | Alto e frequente | Alto | Inspecione em intervalos fixos; recondicione imediatamente quando estiver próximo do limite de tolerância |
| Rolo de trabalho padrão | Moderado e previsível | Moderado | Recondicionamento preventivo com base na tonelagem produzida |
| Rolo de backup | Ciclo baixo, mas longo | Muito alto | Monitoramento baseado em condições com manutenção planejada de ciclo longo |
| Rolo sobressalente | Variável | Baixo | Coloque em serviço durante o recondicionamento do rolo primário |
Nem todos os rolos devem ser mantidos da mesma maneira. Na terminologia de manutenção, existem várias estratégias amplas:
Em muitas fábricas, um sistema hierárquico funciona melhor. Rolos de backup de alto valor podem ser monitorados com uma abordagem baseada em condições, rolos de trabalho com forte histórico de desgaste podem seguir intervalos preventivos e rolos de baixo valor que têm pouco efeito no produto final podem receber manutenção de forma reativa. A questão não é escolher a estratégia mais avançada para cada jogada, mas gastar horas de manutenção onde elas tenham maior efeito.
Uma das partes mais práticas de um programa de manutenção de rolos é definir os limites que acionam o serviço. Por exemplo, se um rolo de trabalho tiver uma tolerância de diâmetro de 0,05 mm e um limite de rugosidade superficial de Ra 0,4 μm, esses números deverão ser anotados e combinados com a capacidade de medição da oficina. O mesmo se aplica à retidão e à concentricidade. Devem ser escolhidas tolerâncias que a própria retificadora de rolos ou torno da fábrica possa alcançar consistentemente, não valores que são tecnicamente desejáveis, mas operacionalmente fora de alcance.
Estabelecer valores de aceitação claros evita um argumento comum entre as equipes de produção e manutenção: o desejo de operar um rolo por mais tempo versus a necessidade de manter estável a qualidade da superfície. Quando os números são definidos no programa, as negociações são substituídas por práticas rotineiras.
Um plano de manutenção é tão eficaz quanto o equipamento utilizado para executá-lo. Quando um rolo é removido da linha, ele deve ser virado, retificado ou regenerado para uma condição próxima a um novo rolo. Para uma usina siderúrgica, isso geralmente significa usinar peças grandes, duras ou complexas com tolerâncias muito restritas. O equipamento em uso pode ser tão simples como um torno convencional operado por um artesão qualificado, ou tão integrado como um sistema CNC que mantém o diâmetro e o acabamento superficial dentro de limites rigorosamente controlados. A escolha afeta tanto a consistência dos rolos restaurados quanto o tempo necessário para cada ciclo de recondicionamento.
O torneamento de desbaste e acabamento de rolos é fundamental para o processo de recondicionamento. Um torno de rolo CNC dedicado pode remover a camada danificada com precisão dimensional previsível, ao mesmo tempo que corrige o perfil do rolo e melhora o acabamento superficial. Para fresadoras que manuseiam rolos pesados e grandes, o torno em si deve ter rigidez, potência do fuso e capacidade de fixação adequadas. Ao considerar uma máquina, preste atenção não apenas ao seu giro máximo e distância central, mas também à sua capacidade de manter a precisão sob corte interrompido e profundidade de corte variável, que são comuns no recondicionamento de rolos forjados ou fundidos.
 Torno CNC para torneamento e recondicionamento de rolos Este torno de rolo CNC é adequado para torneamento de desbaste e acabamento de rolos, removendo camadas danificadas enquanto corrige o perfil e melhora o acabamento superficial. Ele é projetado com rigidez e potência do fuso para manusear rolos pesados e grandes, mantendo a precisão sob cortes interrompidos. Ver Produto →
Os anéis de rolo, que sofrem algumas das tensões de contato mais severas, geralmente requerem retificação em vez de apenas torneamento. Uma retificadora de anel de rolo vertical pode alcançar a alta precisão dimensional e qualidade de superfície necessária para preservar o desempenho do anel. Também ajuda a encurtar o ciclo de recondicionamento, proporcionando ao operador uma plataforma estável que não compromete a concentricidade ou o padrão antes do anel retornar ao moinho. A retificação costuma ser o estágio final que determina se um anel recondicionado atinge a rugosidade superficial e a tolerância de perfil exigidas.
 Máquina retificadora de anel de rolo CNC vertical para retificação de precisão Esta retificadora vertical é especializada na retificação de anéis de rolos de carboneto de tungstênio usados na produção de fio de alta velocidade. Oferece retificação grossa, semifina, fina e sem faísca do círculo externo e ranhura R-pass, com alta eficiência e um design totalmente fechado para melhorar o ambiente de processamento. Ver Produto →
Quando os anéis de rolo exigem a remoção de um volume maior de material, o processo de torneamento deve ser forte e estável. Um torno CNC de anel de rolo para serviço pesado que pode funcionar com alto torque enquanto mantém um nível de vibração aceitável pode reduzir significativamente o tempo de processamento. Para uma oficina de manutenção interna de uma usina siderúrgica, a capacidade de alternar entre um rolo e um anel de rolo sem sacrificar a qualidade da superfície é uma grande vantagem. Também reduz a necessidade de enviar peças para uma oficina externa, o que acrescenta tempo de entrega e custos de frete a cada ciclo de manutenção.
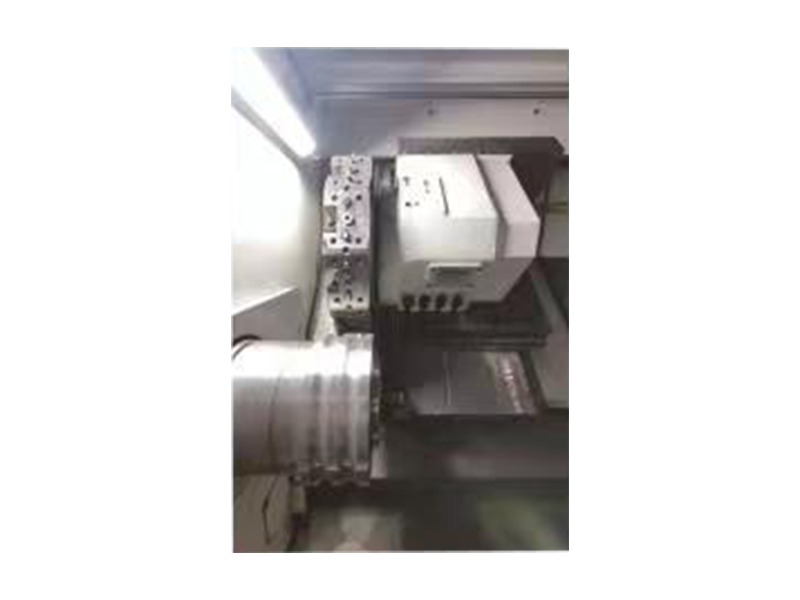 Alto-Speed Steel Roller Rings CNC Roller Ring Lathe Este torno CNC de anéis de rolos para serviço pesado foi construído para torneamento de anéis de rolos com alto torque, permitindo a remoção eficiente de volumes maiores de material, mantendo a estabilidade e a qualidade da superfície. Permite que oficinas internas alternem entre rolos e anéis sem comprometer o acabamento. Ver Produto →
Um programa de manutenção de rolos implementado da noite para o dia, sem acompanhamento ou feedback, raramente funciona. Durante o primeiro ano, as usinas normalmente refinam o programa à medida que os dados reais se acumulam. Os intervalos iniciais de programação podem ser ajustados, os critérios de inspeção podem ser mais rígidos e a lista de equipamentos pode ser revisada para decidir se uma máquina pode cobrir diversas tarefas ou se uma unidade separada é necessária para um tipo específico de rolo.
O segredo é tornar cada etapa mensurável: registrar o número de rolos recondicionados, medir o tempo entre os ciclos de recondicionamento e comparar a frequência de falhas não planejadas antes e depois da introdução do plano. Essas métricas proporcionam um retorno sobre o investimento que é fácil de explicar ao gerenciamento da planta. Eles também ajudam uma fábrica a decidir quando investir em máquinas adicionais, como um torno CNC de rolos maior ou um centro de retificação mais automatizado.
Durante a execução do programa, o moinho passa de uma posição reativa para uma posição planejada. A oficina de manutenção já não é um local onde as reparações de emergência chegam sem aviso prévio. Em vez disso, o workshop programa seu próprio trabalho de acordo com o cronograma contínuo, e a população de rolos se torna mais um recurso que pode ser gerenciado com visibilidade e confiança.
Um programa de manutenção de rolos para uma siderúrgica não é um documento único. É um sistema que conecta o estado do rolo, o cronograma de trabalho da laminadora e as capacidades do equipamento que realiza o recondicionamento. Os programas mais eficazes são criados a partir de dados operacionais reais, e não de modelos genéricos. Eles começam com uma classificação clara da criticidade do rolo, depois aplicam uma estratégia de manutenção que corresponda ao risco real e, finalmente, contam com máquinas que podem atingir as tolerâncias repetidamente.
Comece com um grupo pequeno, mas importante de rolos e execute o programa neles por alguns meses. Use os resultados para aumentar a implementação para o restante da linha. Esta abordagem passo a passo dá às equipes de manutenção confiança suficiente para automatizar o processo posteriormente e evita o erro muito comum de tentar introduzir um sistema altamente formal da noite para o dia em uma planta que sempre funcionou de forma reativa.
O resultado é uma fábrica onde as falhas nos rolos não são mais uma emergência, onde os ciclos de recondicionamento são mais curtos e consistentes e onde o maquinário usado para manutenção é selecionado para fornecer a precisão exigida pelas modernas operações de laminação.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Nº 99 Tiantong Road, cidade de Nantong, província de Jiangsu.
Cena de fábrica
Copyright@ Máquina-ferramenta resistente Co. de Jiangsu Dingshun, Ltd. Todos os direitos reservados.


